پیتل کی پلیٹ گہری سٹیمپنگ بنانے کے عمل کی صنعت کا علمی تجزیہ
May 28, 2026
بہترین لچک، برقی اور تھرمل چالکتا، سنکنرن مزاحمت اور منفرد دھاتی چمک کے ساتھ ایک اہم مرکب مواد کے طور پر، پیتل کی پلیٹ الیکٹرانکس اور الیکٹریکل، ہارڈ ویئر کی سجاوٹ اور درست مشینری کی تیاری کے شعبوں میں ایک ناقابل تلافی مقام رکھتی ہے۔ گہری ڈرائنگ تشکیل پیتل کی پلیٹ پروسیسنگ میں بنیادی پلاسٹک بنانے والی ٹیکنالوجی ہے۔ اس کا جوہر یہ ہے کہ دھیرے دھیرے فلیٹ خالی جگہوں کو کھلے کھوکھلے حصوں میں تبدیل کرنے کے لیے، یا کھوکھلی حصوں کو شکل اور سائز میں مزید نئی شکل دینے کے لیے درست سانچوں اور پریسوں کی ہم آہنگی کا استعمال کریں۔ جدید الیکٹریکل مینوفیکچرنگ انڈسٹری چین میں، الیکٹریکل کنیکٹر ساکٹ براس سٹیمپنگ سے لے کر مختلف درست کنڈکٹیو پرزوں تک، پیتل کی گہری ڈرائنگ کا عمل ہمیشہ سے پروڈکٹ کی جیومیٹرک درستگی اور فعال اعتبار کو یقینی بنانے کے لیے تکنیکی بنیاد رہا ہے۔ اس عمل کے لیے نہ صرف مواد کے بہاؤ کے نمونوں کی گہری سمجھ کی ضرورت ہوتی ہے بلکہ اس کے لیے مولڈ ڈیزائن، پیرامیٹر کنٹرول، اور نقائص کی روک تھام میں تیزی سے سخت صنعتی اطلاق کے معیارات کو پورا کرنے کے لیے منظم اصلاح کی ضرورت ہوتی ہے۔

مادی فوائد
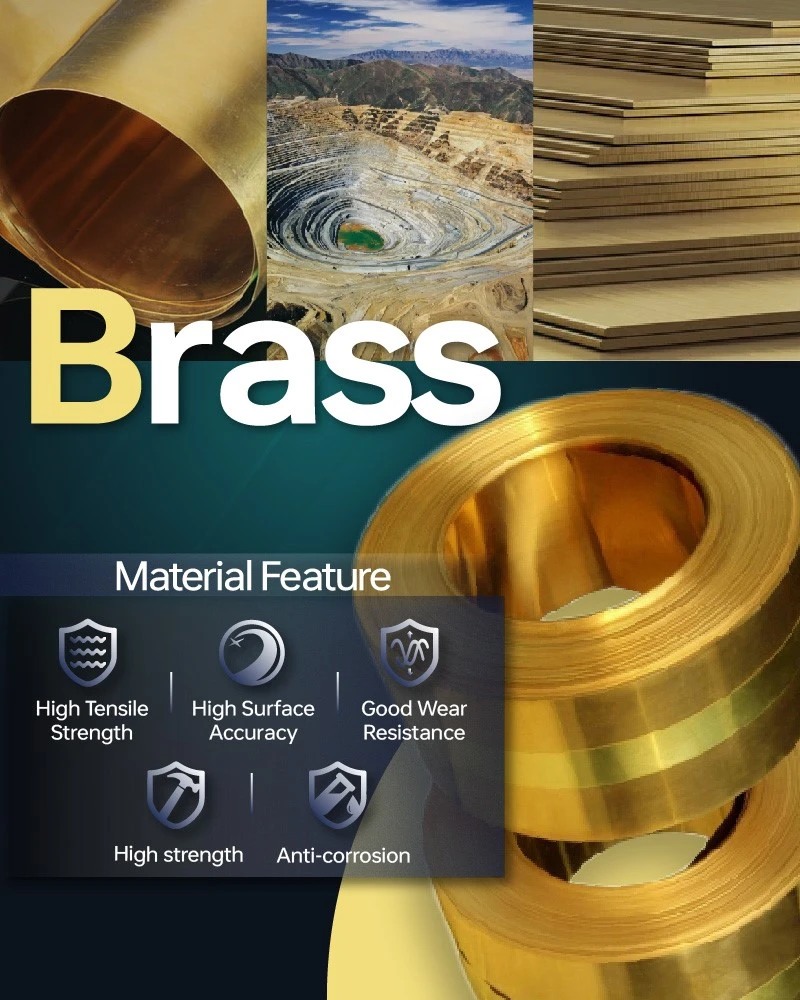
پیتل کی چادروں کی مادی خصوصیات گہری سٹیمپنگ کے اثر کا تعین کرنے کی بنیادی بنیاد ہیں۔ الائے کمپوزیشن، میٹریل ہیٹ ٹریٹمنٹ سٹیٹس اور مکینیکل پرفارمنس پیرامیٹرز اسٹیمپنگ پروسیسنگ کے استحکام اور پروڈکٹ کی حتمی قابلیت کی شرح کو براہ راست متاثر کریں گے، مختلف وضاحتوں کے براس اسٹیمپڈ سوئچ ٹرمینل لوازمات کی پیداواری ضروریات کے مطابق۔ تانبے اور زنک کے معقول تناسب کے ساتھ پیتل کے مرکب کو صنعتی گہری ڈرائنگ پروسیسنگ کے لیے ترجیح دی جاتی ہے۔ پیتل کے H68 اور H65 گریڈ کے زنک مواد کو 30%-35% کی حد میں کنٹرول کیا جاتا ہے۔ ان میں بہترین ٹھنڈے{10}}کام کرنے والی پلاسٹکٹی اور اناج کی خرابی کے لیے مضبوط موافقت ہے۔ وہ پیچیدہ ساختی ورک پیس کی گہری ڈرائنگ کی ضروریات کو پورا کر سکتے ہیں اور صنعت میں عام اعلی-معیار گہری ڈرائنگ بیس میٹریل ہیں۔ سیسہ پر مشتمل پیتل جیسے HPb59-1 کی کاٹنے کی شاندار کارکردگی ہے، لیکن اس کی پلاسٹک کی خرابی کی صلاحیت کمزور ہے اور اس کی گہری ڈرائنگ برداشت کرنے کی شرح کم ہے۔
یہ صرف سادہ ڈھانچے کے ساتھ ورک پیس پر مہر لگانے کے لیے موزوں ہے اور اعلی-پیچیدہ پرزوں کی تیاری کے لیے موزوں نہیں ہے۔ مادی حالت کے انتخاب کے لحاظ سے، گہری مہر لگانے کا عمل عام طور پر نرم پیتل کی پلیٹوں کا استعمال کرتا ہے جو مکمل طور پر اینیل کر دی گئی ہیں۔ یکساں اور ٹھیک-دانے دار ڈھانچہ، کم پیداوار کی طاقت اور کافی لمبا ہونا پلیٹ کی زیادہ سے زیادہ پلاسٹک کی خرابی کی ضمانت فراہم کر سکتا ہے اور مختلف خصوصی-شکل والے برقی سٹیمپنگ اجزاء کی پروسیسنگ ضروریات کو مؤثر طریقے سے ڈھال سکتا ہے۔ ایک ہی وقت میں، سٹرین ہارڈیننگ انڈیکس اور مواد کی موٹائی انیسوٹروپی گتانک کلیدی مکینیکل اشارے ہیں۔ زیادہ تناؤ سخت کرنے والا انڈیکس پلیٹ کو مزید یکساں شکل میں تبدیل کر سکتا ہے اور گردن کے مقامی مسائل میں تاخیر کر سکتا ہے۔ ایک اعلی موٹائی انیسوٹروپی گتانک پلیٹ کی موٹائی کی سمت میں اخترتی کو دبا سکتا ہے، فلیٹ مواد کے ہموار بہاؤ کو فروغ دیتا ہے، اور ورک پیس کی تشکیل کی حد کو بہت زیادہ بڑھا سکتا ہے۔ اس کے علاوہ، پیتل کے خالی حصے کی سطح کو ہموار اور صاف رکھا جانا چاہیے، بغیر کسی نقائص جیسے کہ آکسائیڈ اسکیل، باریک دراڑیں، خروںچ، نجاست وغیرہ، تاکہ اسٹیمپنگ کے عمل کے دوران عیب دار مقامات کی وجہ سے تناؤ کے ارتکاز سے بچا جا سکے، جس سے معیار کے مسائل جیسے کہ کریکنگ اور ورک پیس کی خراب ظاہری شکل پیدا ہوتی ہے۔
عمل کا بہاؤ
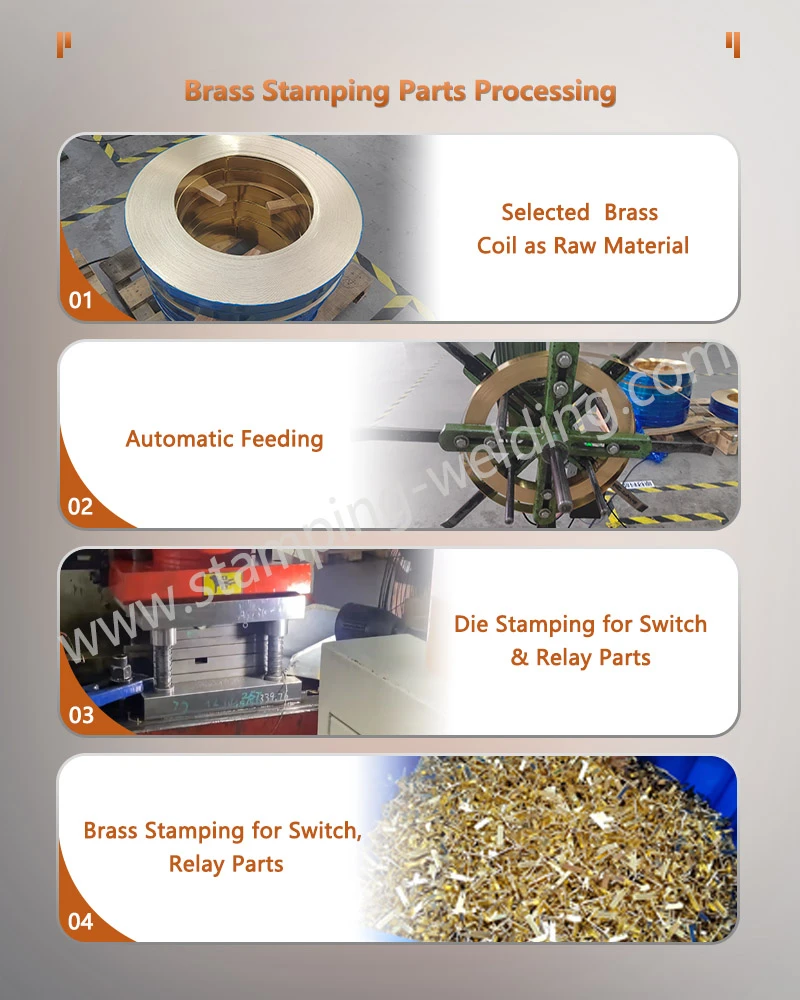
مکمل پیتل کی پلیٹ گہری ڈرائنگ بنانے کے عمل کو چار بنیادی مراحل میں تقسیم کیا گیا ہے۔ مادی اخترتی کی خصوصیات اور ہر مرحلے کی پروسیسنگ کنٹرول فوکس مختلف ہیں، ایک معیاری پلاسٹک پروسیسنگ سسٹم تشکیل دیتے ہیں۔ ابتدائی تشکیل کے مرحلے میں، پنچ آہستہ آہستہ پیتل کے خالی کے مرکز سے رابطہ کرتا ہے۔ ہلکے دباؤ کی کارروائی کے تحت، پلیٹ کے مرکز کے علاقے میں چھوٹے موڑنے اور تناؤ کی خرابیاں ہوتی ہیں. اس مرحلے پر، پلیٹ میں مقامی تناؤ کے ارتکاز سے بچنے کے لیے پریسنگ اسٹروک کو درست طریقے سے کنٹرول کرنے کی ضرورت ہے۔ جسم کی تشکیل کا مرکزی مرحلہ پورے عمل میں ایک کلیدی کڑی ہے۔ پنچ مستقل رفتار سے نیچے کی طرف بڑھتا رہتا ہے، خالی جگہ کے فلینج ایریا میں پیتل کے مواد کو ڈائی ہول میں مسلسل بہنے کا اشارہ کرتا ہے، آہستہ آہستہ ورک پیس کی ایک مکمل سائیڈ دیوار بن جاتی ہے۔ اس مرحلے میں مادی بہاؤ کی تیز ترین شرح اور سب سے شدید اخترتی ہے۔ تناؤ کے عدم توازن کی وجہ سے فلینج ایریا آسانی سے جھریوں کا شکار ہوتا ہے اور یہ عمل کو کنٹرول کرنے کا بنیادی علاقہ ہے۔
تشکیل کے آخری مرحلے میں، کارٹون سامان کے نیچے مردہ مرکز تک پہنچ جاتا ہے، اور ورک پیس کی مجموعی ساخت اور سائز کو بنیادی طور پر حتمی شکل دی جاتی ہے۔ اس وقت، شیٹ کی موٹائی اس پوزیشن پر سب سے زیادہ واضح ہے جہاں ورک پیس کی سائیڈ وال کے نیچے اور پنچ کا فلیٹ ایک ساتھ فٹ بیٹھتا ہے۔ یہ تیار شدہ پروڈکٹ میں خامیوں کو خراب کرنے کے لیے ایک اعلی-خطرہ ہے۔ ابتدائی پیرامیٹر کی اصلاح کے ذریعے خطرات سے بچنے کی ضرورت ہے۔ آخر میں، ڈیمولڈنگ کے مرحلے میں داخل ہونے پر، پنچ واپس آتا ہے اور دوبارہ سیٹ ہوجاتا ہے، اور مولڈ ورک پیس کو انجیکشن ڈیوائس کی مدد سے آسانی سے ڈائی سے نکال دیا جاتا ہے۔ پیچیدہ ڈھانچے اور واضح ریباؤنڈ خصوصیات کے ساتھ درست ورک پیس کے لیے، یہ یقینی بنانے کے لیے کہ ورک پیس برقرار ہے اور نقصان نہیں پہنچا ہے، مناسب ڈیمولڈنگ ڈھلوان اور انجیکشن فورس کو پہلے سے ملانا ضروری ہے۔ بڑی گہرائی اور خاص-شکل والے ڈھانچے کے ساتھ برقی رابطے کے اجزاء کے پیتل کی مہر لگانے کے لیے، ایک ہی سٹیمپنگ تشکیل کی ضروریات کو پورا نہیں کر سکتی۔ ایک کثیر-پاس گہری ڈرائنگ کے عمل کی ضرورت ہے، اور مواد کے کام کے سخت ہونے کے مسئلے کو ختم کرنے، پیتل کی چادر کی پلاسٹکٹی کو بحال کرنے، اور بعد میں مولڈنگ کی درستگی کو یقینی بنانے کے لیے عمل کے درمیان ایک اینیلنگ ٹریٹمنٹ شامل کیا جاتا ہے۔
ترقی کا رجحان
براس پلیٹ ڈیپ ڈرائنگ فارمنگ ایک کثیر-انضباطی مربوط ٹیکنالوجی ہے جس میں مادی سائنس، پلاسٹک میکینکس اور مولڈ انجینئرنگ پھیلی ہوئی ہے۔ اس کا کامیاب نفاذ پیتل کے مرکب کی جسمانی اور میٹالرجیکل خصوصیات کی گہری تفہیم، مولڈ کی ساخت کے جیومیٹرک پیرامیٹرز کے درست حساب کتاب، اور سٹیمپنگ کے عمل کی کھڑکی کے سخت کنٹرول پر مبنی ہے۔ اصل صنعتی پیداواری ماحول میں، مادی خصوصیات، مولڈ کی حیثیت اور عمل کے حالات کے درمیان پیچیدہ انٹرایکٹو کپلنگ تعلقات ہوتے ہیں۔ کسی ایک لنک میں انحراف نان لائنر ایمپلیفیکیشن اثرات کے ذریعے حتمی مصنوعات کے معیار کو متاثر کر سکتا ہے۔ لہٰذا، یہ ضروری ہے کہ سخت پراسیس ٹیسٹ ڈیزائن اور ملٹی-فیکٹر پیرامیٹر آپٹیمائزیشن کے ذریعے مستحکم اور قابل کنٹرول مینوفیکچرنگ پروسیس کی صلاحیتوں کو قائم کیا جائے، تاکہ مسلسل گہرے-پیتل کے پرزے تیار کیے جا سکیں جو اعلی-صحیحیت اور اعلی-مطابقت کی ضروریات کو پورا کرتے ہوں۔ جیسے جیسے برقی آلات چھوٹے بنانے اور اعلی طاقت کی کثافت کی طرف تیار ہوتے ہیں، عین مطابق اجزاء جیسے الیکٹریکل کنٹیکٹ اسمبلیز براس سٹیمپڈ پارٹس اور سٹیمپنگ رائوٹنگ الیکٹریکل براس پریس پارٹس نے گہرے ڈرائنگ کے عمل کی انتہائی تشکیل کی صلاحیتوں کے لیے اعلیٰ تقاضوں کو آگے بڑھایا ہے، جس سے صنعت کو مسلسل تکنیکی میدان میں ٹیکنالوجی کی سطح کی ترقی اور تکنیکی سطح کے علاج میں کامیابیاں حاصل ہو رہی ہیں۔ نگرانی
ہم سے رابطہ کریں۔
پختہ مولڈ ڈیزائن کی صلاحیتوں، مادی موافقت کے تجربے اور ایک مکمل-پروسیس کنٹرول سسٹم پر انحصار کرتے ہوئے، ہم گاہکوں کو اپنی مرضی کے مطابق فراہم کرنے کے قابل ہیںپیتل شیٹ میٹل اجزاءڈرائنگ سے لے کر تیار مصنوعات تک کے حل، اس بات کو یقینی بناتے ہوئے کہ مصنوعات چالکتا، جہتی استحکام اور بیچ کی مستقل مزاجی کے لحاظ سے سخت صنعتی معیارات پر پورا اترتی ہیں۔ درخواست کی مخصوص ضروریات کے لیے ہم سے رابطہ کرنے میں خوش آمدید اور مشترکہ طور پر الیکٹریکل میٹل اسٹیمپنگ پرزوں کی ٹیکنالوجی اپ گریڈ اور لاگت کی اصلاح کو فروغ دیں۔